-
 全国服务热线:
13007666588
 全国服务热线:
 您现在所在的位置:首页 > 常见问题
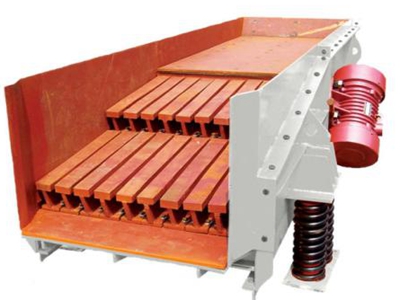
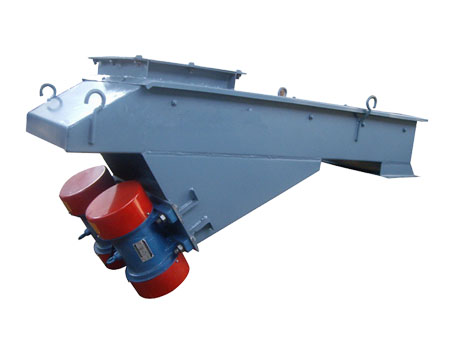
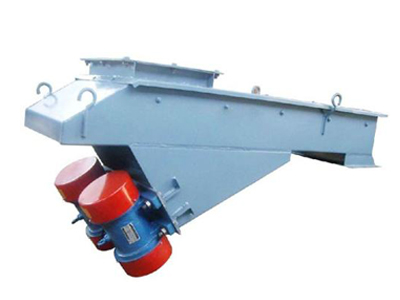
电磁给料机依靠电磁激振实现物料输送,广泛应用矿山、建材、化工、粮食等行业配料生产线,很多采购看重它无级调量的优势,却忽视工况适配带来的各类问题。结合振动装备行业官网更新的科普资料,本文聊聊电磁给料机工作特性、适用边界以及运维注意事项。
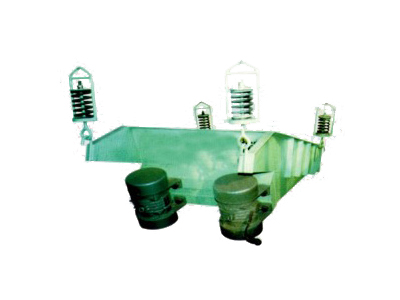
电磁给料机属于双质体近共振振动设备,没有电机齿轮这类旋转传动部件,依靠半波整流产生脉冲电磁力带动料槽往复振动,物料在槽内做抛物线式跳跃前进。通过控制柜电位器调节振幅,可以瞬时改变给料流量,适配自动化配料系统联动控制,这也是该设备最突出的特点。整机无需润滑油,日常维护项目相对较少,适合干燥颗粒、粉状物料的定量给料作业。
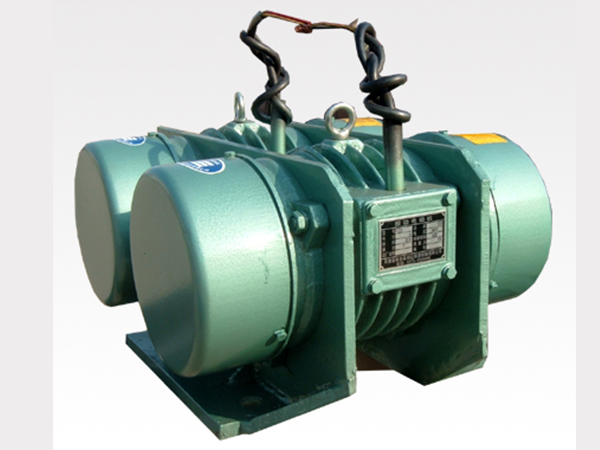
但不少从业者存在认知误区,认为只要是散料都可以使用电磁给料机。黏性大、含水率过高的物料容易粘附料槽内壁,会吸收振动能量,造成给料忽快忽慢,甚至出现堆料停滞现象,这类工况并不适合选用。同时它更偏向中小流量给料场景,超大产能工况,优先考虑电机振动给料机。选型阶段除看标称产能之外,还要分析物料湿度、粘度、磨蚀性,腐蚀性物料要考虑更换不锈钢料槽;还要确认是悬挂式还是落地式安装方式,不同安装形式对减振系统有不同要求。
铁芯与衔铁之间气隙,是决定设备运行状态的关键参数。气隙过大,电流升高、振动变弱;气隙过小,运行过程容易发生铁芯撞击,产生异响损伤部件。设备出厂会做好基础调试,运输固定螺栓现场务必拆除,否则会完全抑制振动效果。运行当中出现给料不稳,不要一味开大电位器,优先排查气隙、板弹簧紧固情况,检查控制柜元件是否完好。
日常巡检重点观察振幅、工作电流有无异常波动,清理激振部位堆积粉尘杂物;板弹簧、紧固件长期振动容易松动,要定期紧固检查;避免仓压过大,料仓重压直接压在料槽之上,会破坏共振系统,造成设备工作失常。
总而言之,电磁给料机优势在于调速灵敏、配料可控,但存在明确适用边界。工程项目选型不能只看参数表,结合物料属性、产能需求做好综合评估,再配合规范调试和巡检维护,才能发挥设备应有性能。
新乡市海鑫振动机械有限公司 联系人:孟经理 手机:13007666588 邮箱:xxhxzdjx@163.com
地址:河南省新乡县小冀镇民兴路6号
 网站地图 |
XML |
SITETXT
新乡市海鑫振动机械有限公司是一家专业生产销售新乡振动给料机,直线振动给料机,YZO振动电机,YZS振动电机, mzg振动给料机,电机振动给料机批发商,提供振动给料机哪家好,振动给料机电机型号,电机振动给料机价格,电机振动给料机操作